La productivité industrielle se gagne sur le terrain, entre TRS, maintenance et qualité
La productivité industrielle ne se résume ni au nombre de pièces fabriquées ni à la vitesse d’une ligne. Elle mesure la capacité d’un site à transformer ses ressources, temps, équipements, matières, énergie et travail humain, en production conforme, au bon rythme et avec le moins de pertes possible. Pour progresser durablement, il faut relier les indicateurs à des actions concrètes sur le terrain.
Comprendre ce que mesure réellement la productivité industrielle
Une usine peut augmenter sa production en ajoutant des équipes, en faisant tourner une machine plus longtemps ou en constituant du stock. Cela ne signifie pas nécessairement qu’elle est plus productive. La productivité industrielle exprime le rapport entre un résultat utile et les moyens engagés pour l’obtenir. Elle permet donc d’évaluer si l’entreprise produit mieux, et pas seulement davantage.
Calculateur de Productivité Industrielle
Données de Production
Données de Maintenance
Formules :
- TRS = Disponibilité × Performance × Qualité
- Disponibilité = Temps fonctionnement / Temps planifié
- Performance = Prod. réelle / Prod. théorique
- Qualité = Pièces conformes / Pièces produites
- MTBF = Temps total fonctionnement / Nb pannes
- MTTR = Temps total réparation / Nb réparations
Note : Les comparaisons exigent des règles de comptage homogènes.
Production, rendement et productivité : trois notions à ne pas confondre
La production correspond à un volume fabriqué sur une période donnée. Le rendement compare un résultat obtenu à un objectif ou à une capacité théorique. La productivité intègre, elle, les ressources consommées : heures de main-d’œuvre, temps machine, matières premières, énergie ou coûts de maintenance. Une ligne qui produit beaucoup, mais génère des rebuts, des arrêts fréquents et une forte consommation énergétique, peut afficher un volume élevé tout en dégradant sa productivité.
Cette distinction évite les décisions trompeuses. Accélérer une cadence peut, par exemple, créer davantage de défauts ou de micro-arrêts. Le gain apparent de production est alors absorbé par les retouches, les contrôles supplémentaires et les pertes de matière. La bonne question n’est pas seulement « combien a-t-on produit ? », mais « combien de produits conformes a-t-on fabriqués avec les ressources prévues ? ».
Partir du TRS pour voir où se cachent les pertes
Le taux de rendement synthétique, ou TRS, est l’indicateur le plus utilisé pour relier les pertes d’équipement à la performance globale d’une ligne. Il combine trois composantes : la disponibilité, la performance et la qualité. Il rend visibles des pertes souvent réparties entre la production, la maintenance et la qualité.
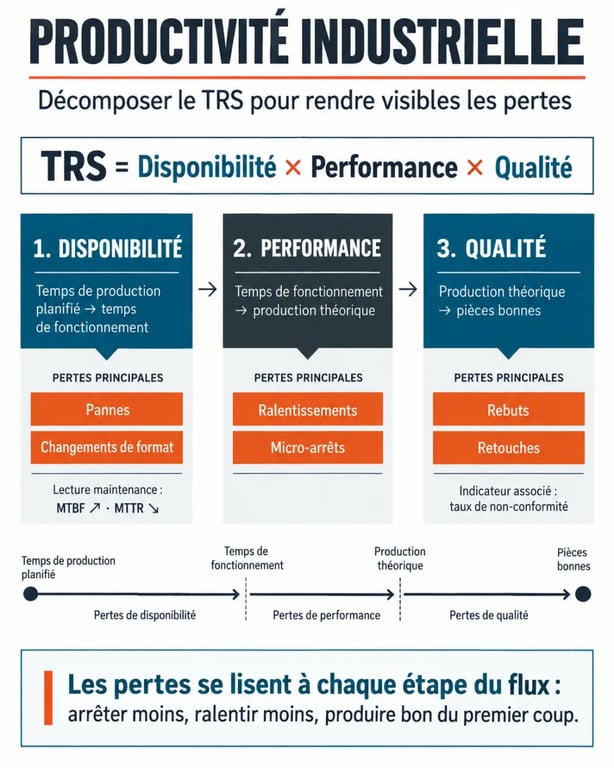
| Composante du TRS | Ce qu’elle mesure | Exemples de pertes à investiguer |
|---|---|---|
| Disponibilité | La part du temps planifié pendant laquelle l’équipement fonctionne réellement | Pannes, changements de format, attente de matière, réglages |
| Performance | La capacité à tenir la cadence théorique pendant le fonctionnement | Ralentissements, micro-arrêts, sous-vitesse, gestes non standardisés |
| Qualité | La part des pièces conformes dès le premier passage | Rebuts, retouches, défauts de démarrage, non-conformités |
Calculer utilement plutôt que viser un chiffre isolé
Le TRS se calcule en multipliant la disponibilité, la performance et la qualité. Un résultat faible n’indique pas, à lui seul, quoi faire. C’est sa décomposition qui guide le diagnostic. Une disponibilité dégradée oriente vers les arrêts et l’organisation des interventions. Une performance faible invite à examiner les cycles, les réglages et les aléas de flux. Un taux de qualité insuffisant impose de remonter aux causes des non-conformités.
Le suivi doit rester cohérent avec la réalité de l’atelier. Comparer les TRS de plusieurs lignes n’a de sens que si les temps planifiés, les cadences de référence et les règles de comptage des arrêts sont homogènes. Sans cette discipline, l’indicateur devient un chiffre de reporting plutôt qu’un outil de progrès. Une baisse du TRS doit donc être lue avec ses composantes et ses causes, pas avec sa seule valeur globale.
Compléter le tableau de bord avec maintenance, flux et énergie
Le TRS donne une vision synthétique, mais il ne remplace pas les indicateurs qui expliquent les causes. Un tableau de bord opérationnel efficace réunit quelques KPI lisibles, suivis à un rythme adapté : par équipe pour détecter les dérives immédiates, par semaine pour repérer les récurrences et par mois pour préparer les arbitrages d’investissement.
Prix de production de l’industrie française en mai 2026 | Consultez la donnée officielle de l’Insee sur l’évolution des prix de production industriels, en hausse de 0,2 % en mai 2026.
- MTBF : le temps moyen entre pannes, utile pour suivre la fiabilité d’un équipement.
- MTTR ou MTR : le temps moyen de réparation, qui renseigne sur la réactivité et la maintenabilité.
- Taux de non-conformité : il révèle la part des productions qui ne crée pas de valeur dès le premier passage.
- Respect du programme : il révèle les déséquilibres entre planification, approvisionnement et capacité réelle.
- Indicateur de performance énergétique : il rapporte la consommation à une unité produite ou à un niveau d’activité comparable.
Les données ne doivent pas rester isolées dans chaque service. Une panne répétitive fait baisser la disponibilité, mais peut aussi provoquer un redémarrage instable et donc des défauts de qualité. De même, une dérive de consommation électrique peut signaler un équipement qui force, un cycle mal réglé ou une phase de chauffe inutile. Croiser les signaux aide à traiter les causes plutôt que les symptômes.
Un arrêt mal codifié déclenche souvent une boucle coûteuse : la production attribue la perte à la maintenance, la maintenance manque d’éléments sur la panne, puis le même défaut revient sans action de fond. Un codage simple, renseigné au plus près de l’événement par l’opérateur et revu avec les équipes concernées, transforme cette boucle en apprentissage. L’objectif est de distinguer une attente de matière, une anomalie de réglage, une rupture d’outil ou une défaillance technique pour agir sur la bonne cause.
Améliorer la performance avec un pilotage terrain quotidien
Les meilleurs leviers de productivité ne sont pas toujours des projets lourds. Une grande partie des gains vient de la réduction méthodique des pertes récurrentes, de standards mieux appliqués et de décisions prises assez tôt pour éviter qu’une dérive ne se transforme en journée perdue.
Rendre les problèmes visibles au bon endroit
Le management quotidien repose sur des rituels courts : revue des résultats de l’équipe précédente, identification des écarts, attribution d’un responsable et vérification de l’action engagée. Les Gemba Walks, c’est-à-dire les tournées d’observation sur le lieu où la valeur est produite, confrontent les chiffres à la situation réelle : encombrement d’un poste, geste contraignant, attente de validation, dérive de réglage ou difficulté d’approvisionnement.
Cette approche est particulièrement utile lorsque les mêmes arrêts ou défauts réapparaissent. Il faut alors formaliser le problème, vérifier les faits, tester une contre-mesure et mesurer son effet. La résolution des problèmes et des non-conformités ne doit pas s’arrêter à une correction ponctuelle. Elle doit empêcher la répétition grâce à un standard, une modification technique, une formation ou une adaptation du processus.
Hiérarchiser les actions selon leur effet et leur délai
À court terme, les équipes peuvent fiabiliser les démarrages, réduire les temps de changement, sécuriser les approvisionnements critiques et standardiser les réglages. À moyen terme, l’analyse des pannes récurrentes, la maintenance préventive ciblée et l’amélioration de l’ergonomie réduisent les pertes structurelles. À plus long terme, les investissements en automatisation, en capteurs ou en outils de management quotidien doivent être justifiés par les pertes mesurées, et non par une promesse technologique générale.
Lire la productivité dans son environnement économique
La performance d’un site se pilote d’abord à l’échelle de ses opérations, mais elle dépend aussi de la demande, des coûts et de la disponibilité des intrants. Les indicateurs macroéconomiques de production industrielle renseignent sur l’activité globale ; ils ne mesurent pas directement la productivité d’une usine. Une baisse nationale de production peut refléter une demande plus faible, des effets sectoriels ou des aléas ponctuels, sans signifier que chaque site est moins performant.
En mai 2026, la production manufacturière a reculé de 1,0 %, après une hausse de 0,6 % en avril 2026. La production industrielle a diminué de 0,1 %, après une progression de 0,3 % en avril. Les évolutions sont contrastées selon les secteurs : les matériels de transport ont reculé de 2,8 %, l’automobile de 4,7 %, les biens d’équipement électriques, électroniques et informatiques de 2,3 %, et la cokéfaction et le raffinage de 9,0 %. À l’inverse, les industries extractives, l’énergie et l’eau ont progressé de 3,2 %.
Sur trois mois, l’industrie a toutefois augmenté de 2,4 % et l’industrie manufacturière de 2,2 %. Cette lecture justifie de combiner l’horizon court avec la tendance. Un mois défavorable ne suffit pas à tirer une conclusion sur la performance d’un site. Pour un responsable industriel, le bon repère reste la comparaison entre les données externes et ses propres indicateurs de disponibilité, de qualité, de cadence, de consommation et de respect du programme. Ce rapprochement permet de distinguer une contrainte de marché d’un axe d’amélioration interne.